
服务咨询热线:
13782581334
0373-3333831
服务咨询热线:
13782581334
0373-3333831
斗式提升机输送颗粒、粉状物料时,卡料现象多发于机头卸料区与机尾进料底座,持续卡料会造成料斗变形、牵引件磨损。很多现场卡料问题,可通过机头、机尾局部结构微调改善,下文梳理定位方法与调整思路,供运维人员参考。
先观察卡料发生区域,再制定调整方案。机头位置卡料,多伴随回料增多,物料卡在料斗和机壳内壁之间,卸料轨迹偏移,回落物料堆积在壳体内部。机尾位置卡料,常见底座积料埋斗、料斗剐蹭壳体,进料物料没有落入料斗中心,卡在料斗侧边与机壳缝隙。部分工况两处同时出现卡料,需要分开排查,不要直接改动单一位置。
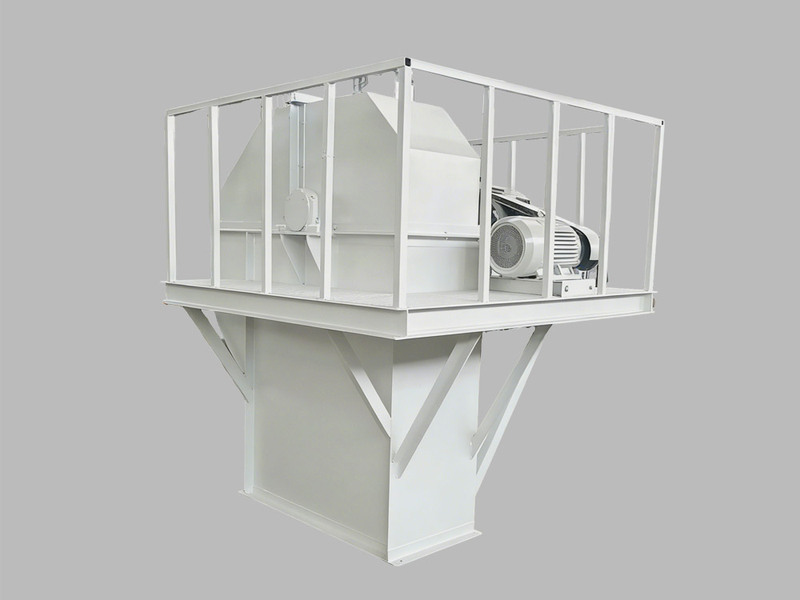
先调整机头内部卸料导流板,改动导流板的安装角度和搭接位置,减少物料撞击壳体后壁后回落。核对头轮同轴状态,微调轮体安装位置,缩小料斗经过轮体时和壳体的剐蹭概率。观察卸料口周边积料位置,可增设清理观察口,方便定期清理结块物料。调整时小幅改动,避免导流板和料斗发生干涉。
同步调节机尾两侧张紧丝杆,保持牵引件两侧松紧一致,降低跑偏带来的卡料。调整进料导向板,引导物料落在料斗中部,减少侧冲卡滞。机尾底座积料严重时,可对底板导流斜面做修整,减少沉料堆积。张紧力度不宜过大,过度张紧会加大运转负荷,带来额外损耗。
物料特性、提升高度不同,适配的调整方式有区别,遇到卡料反复出现的情况,可以提供现场工况信息,获取调整参考。


 豫公网安备 41071102000654号


 13782581334

 点击咨询
